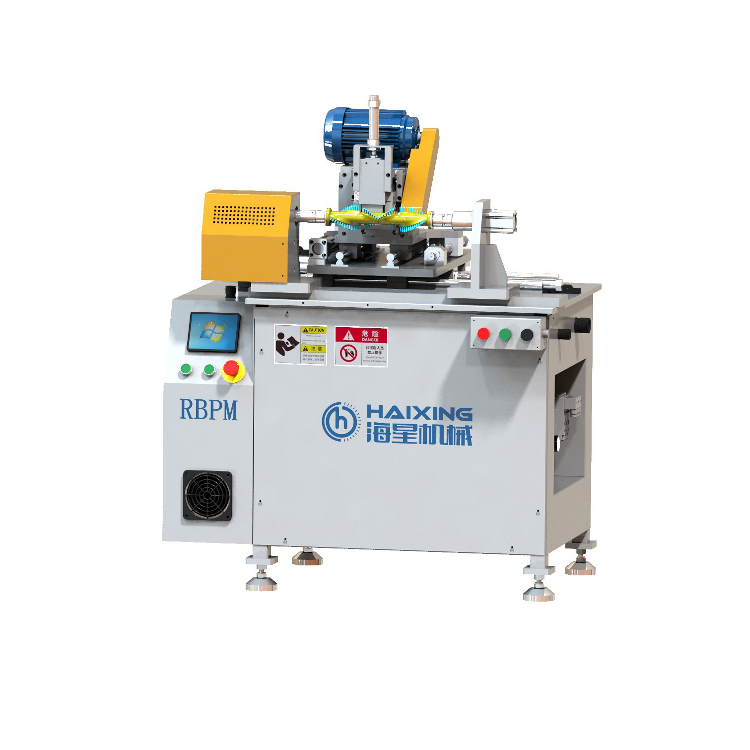
Työvoimakintaisen viimeistelyn automatisointi suorien työvoimakustannusten vähentämiseksi Manuaalisen terävyyden poiston ja pinnanviimeistelyn poistaminen suurtehollisesta tuotannosta Manuaalinen terävyyden poisto ja pinnanviimeistely ovat harjam valmistuksen työvoimavaltaisimpia vaiheita—vaativat...
Näytä lisää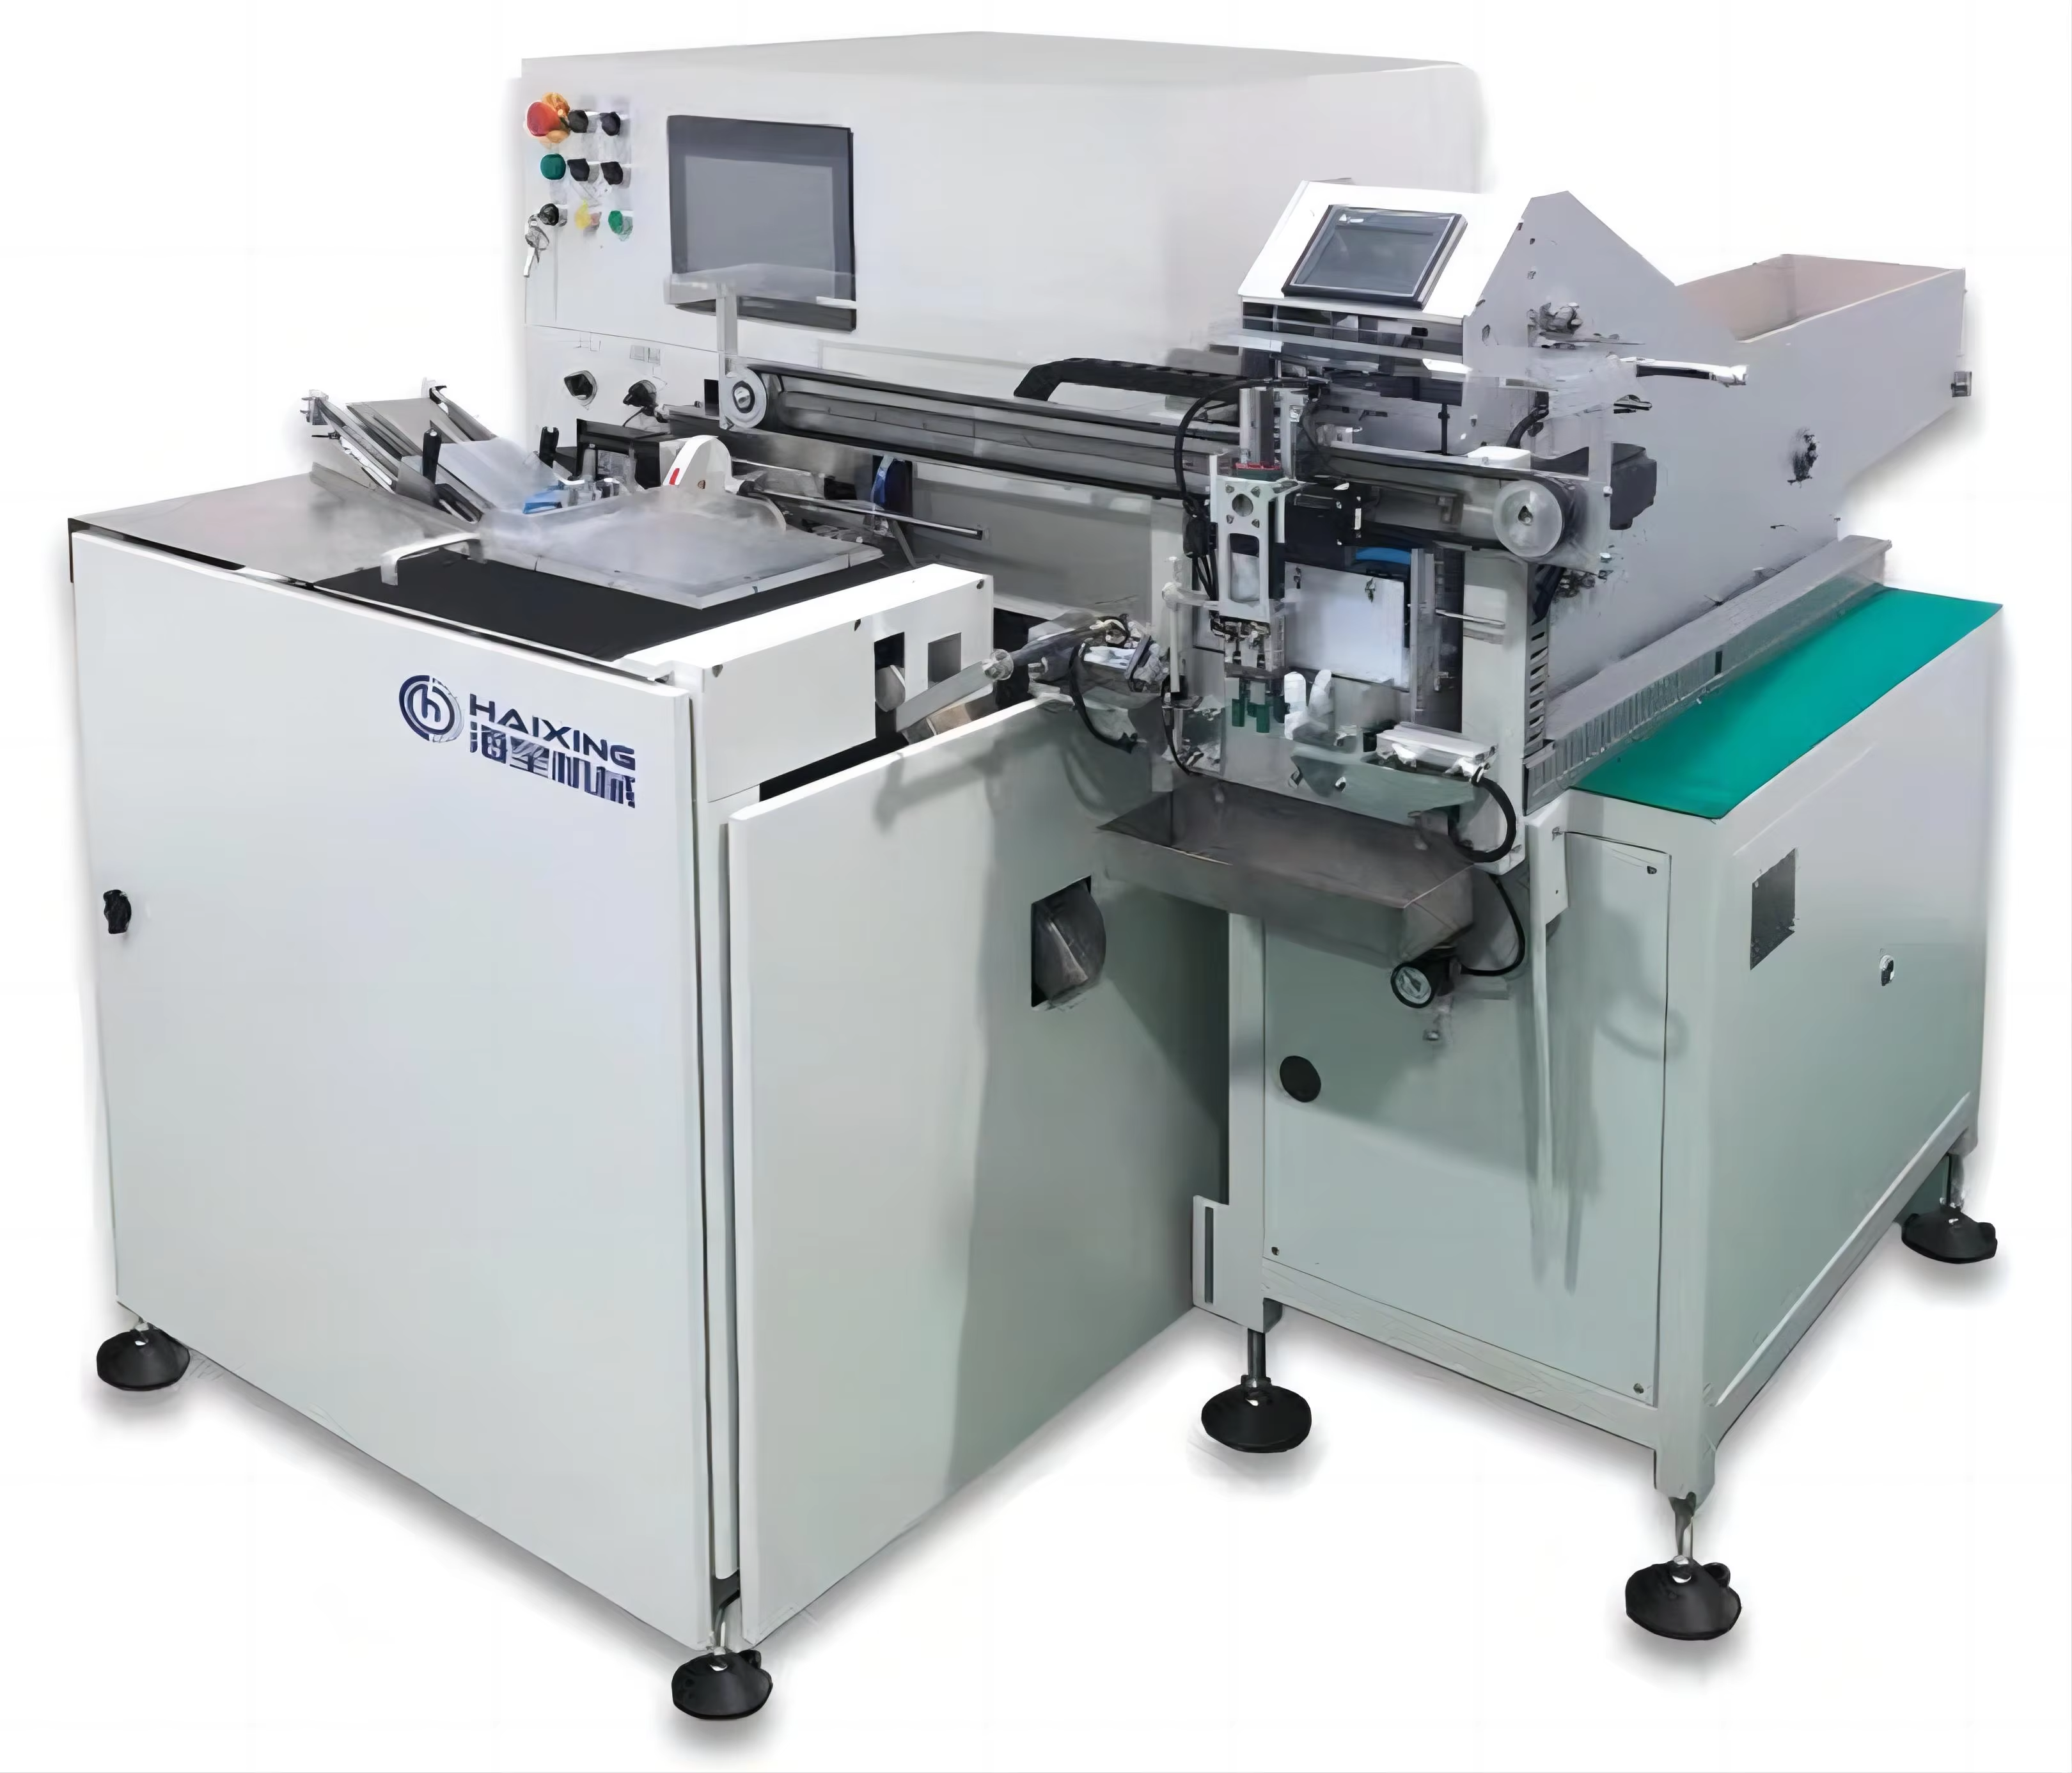
Hammasharjan valmistuskoneiden kehitys ja ydinkyvyt Hammasharjojen valmistuksen matka on muuttunut tarkkaan käsityönä tehdystä kokoonpanosta nykyaikaisiksi erinomaisen automatisoituiksi tuotantolinjoiksi. Aikaisemmat prosessit vaativat työntekijöiltä yksittäistä...
Näytä lisää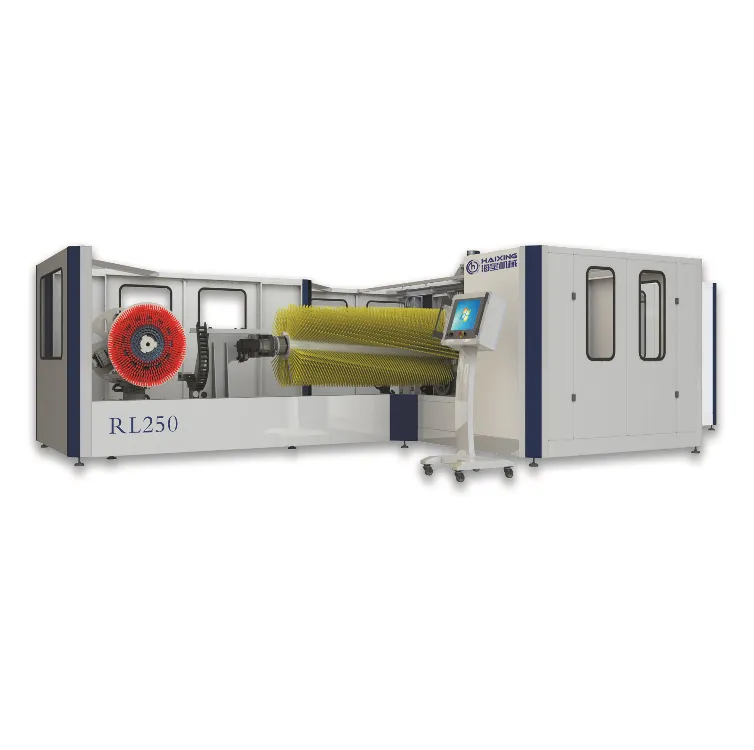
Tarkkuustekniikka johdonmukaisen porasyvyyden ja tuftauspaikan saavuttamiseksi. Edistyneet harjan poraus- ja tuftauskoneet saavuttavat erinomaisen tarkkuuden tarkkuustekniikan avulla. Teollisuuden tutkimukset osoittavat, että ±0,05 mm:n poikkeamat porasyvyydessä voivat vähentää harjan...
Näytä lisää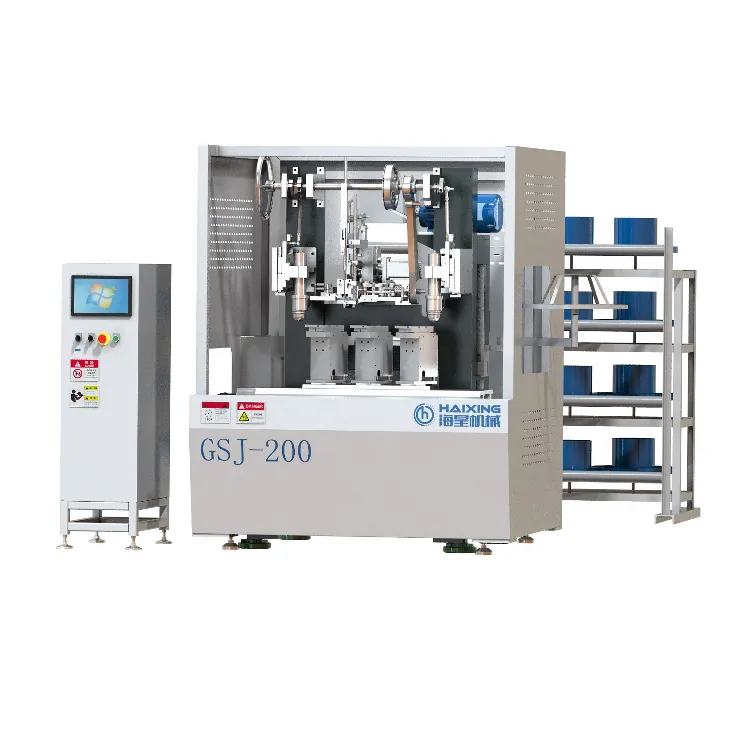
Sovita tuotantotarpeet koneen ominaisuuksiin. Synchronoi tuottavuus, työvuorot ja harjatyypin monimuotoisuus nimellistuotannon teknisten tietojen kanssa. Tuotantomäärän tarkka sovittaminen teollisen harjanvalmistuskoneen nimelliskapasiteettiin estää kalliita pullonkauloja...
Näytä lisää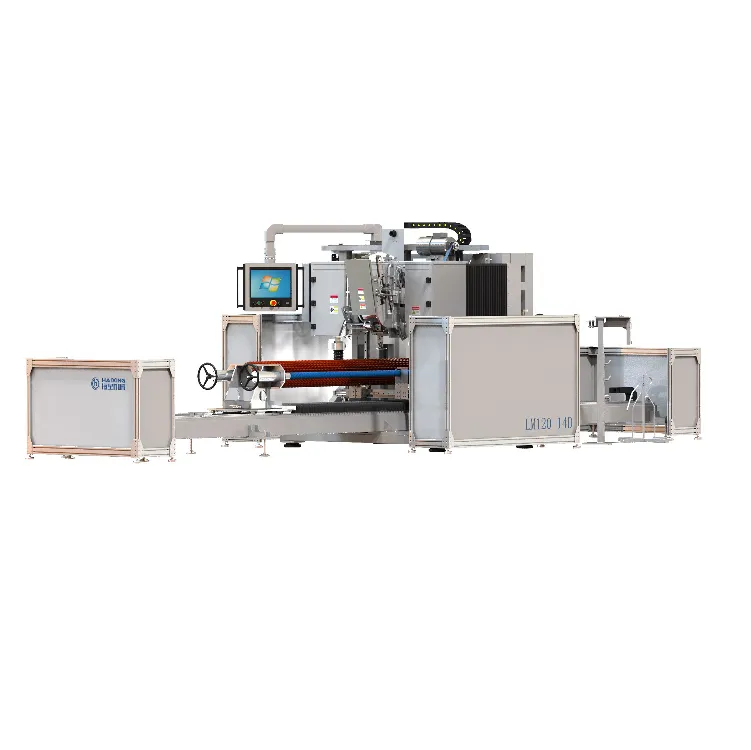
Teollisuusharjanvalmistuskone: määritelmä, ydintarkoitus ja kehitys — käsityönä tuotettujen harjojen valmistuksesta korkean tarkkuuden automaatioon. Teollisuusharjanvalmistuskoneet ovat kehittyneet käsityönä tuotettujen harjojen valmistuksesta — jolloin mestarit käyttivät puuisia kahvoja ja luonnonkuituja...
Näytä lisää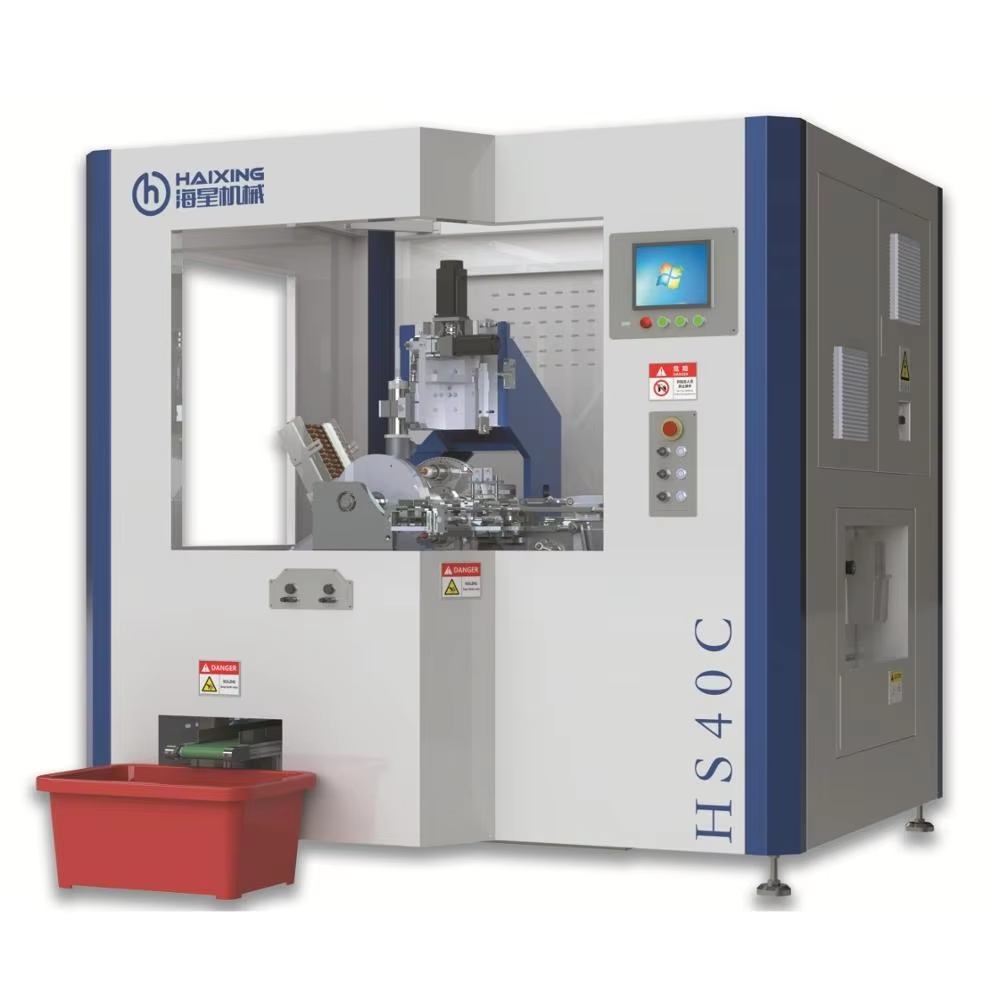
Ylittämätön tuotantotehokkuus täysautomaattisilla harjanvalmistuskoneilla. Mitattavat tuottavuusparannukset: kiertoaikojen lyhentäminen ja tuotannon laajennettavuus. Täysautomaattiset harjanvalmistuskoneet tarjoavat muuttavan tuottavuuden – kiertoaikoja lyhennetään jopa...
Näytä lisää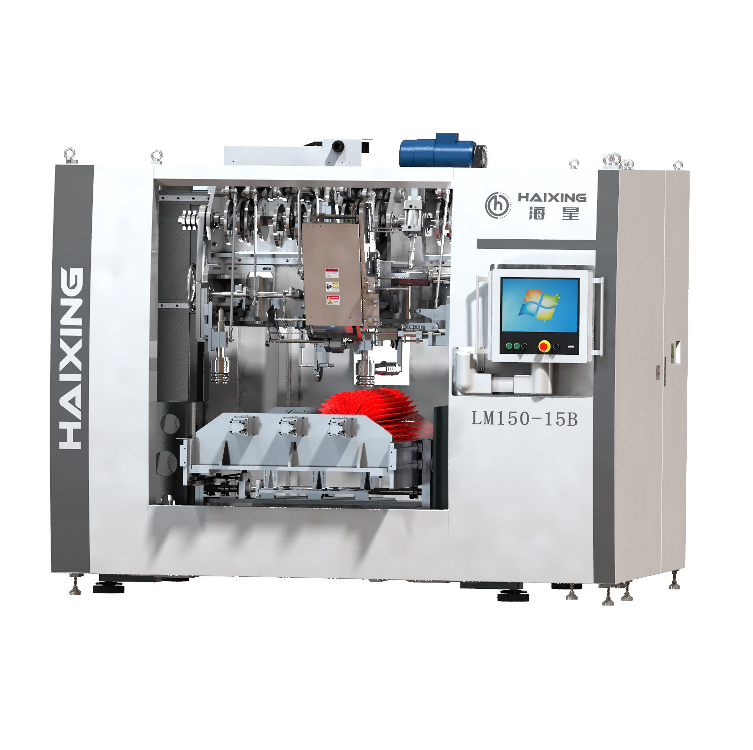
Harjanvalmistuskoneen kestävyyden ydiningenööriperusteet: Korkealujuusseoksiset rungot ja väsymisresistentit käyttöjärjestelmätTeollisten harjanvalmistuskoneiden rungot on valmistettu kestävistä seoksista, kuten kovennetusta teräksestä tai ilmailuluokan alumiinista, jotta...
Näytä lisää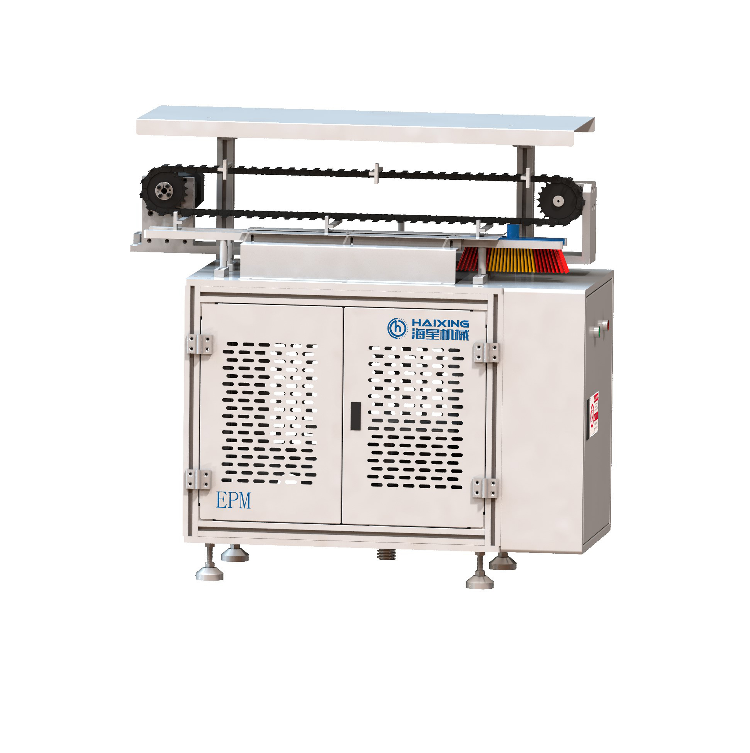
Tarkka tuftaus ja poraus: Ylikäytön ja epäsuuntautumisen aiheuttaman jätteen poistaminenMiten harjanvalmistuskoneen tarkkuus vähentää filamentiin käytettyä materiaalia jopa 18 %:llaTarkalla insinööritaidolla rakennetut harjanvalmistuskoneet vähentävät filamentiin käytettyä materiaalia kierteiden tiukentamisen ansiosta...
Näytä lisää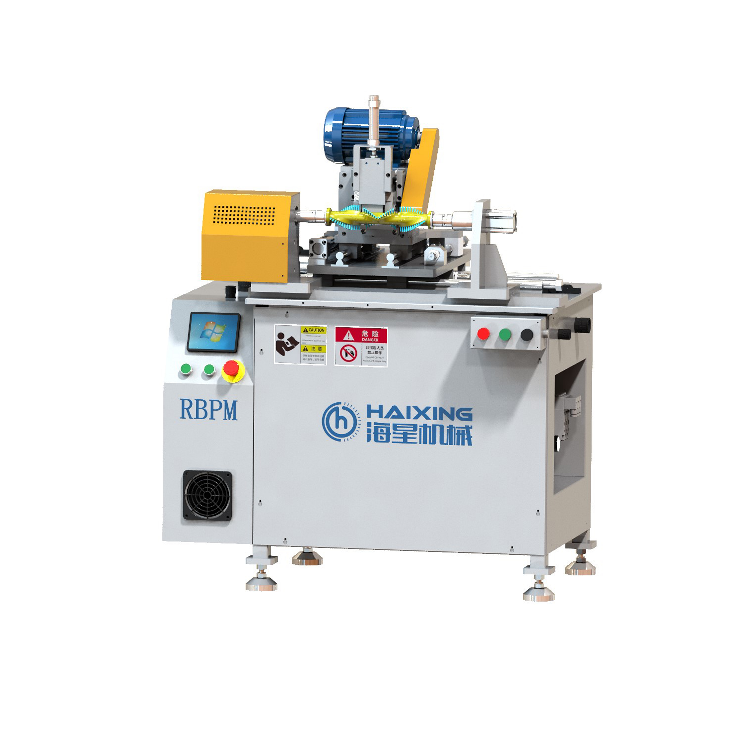
Harjanvalmistuskoneen kokonaishintakäsite: Todellisen kustannuksen arviointi vaatii, että tarkastellaan enemmän kuin pelkkää alkuostohintaa. Kokonaiselinkaaren kustannukset – mukaan lukien asennus, huolto, energiankulutus ja toiminnallinen luotettavuus...
Näytä lisää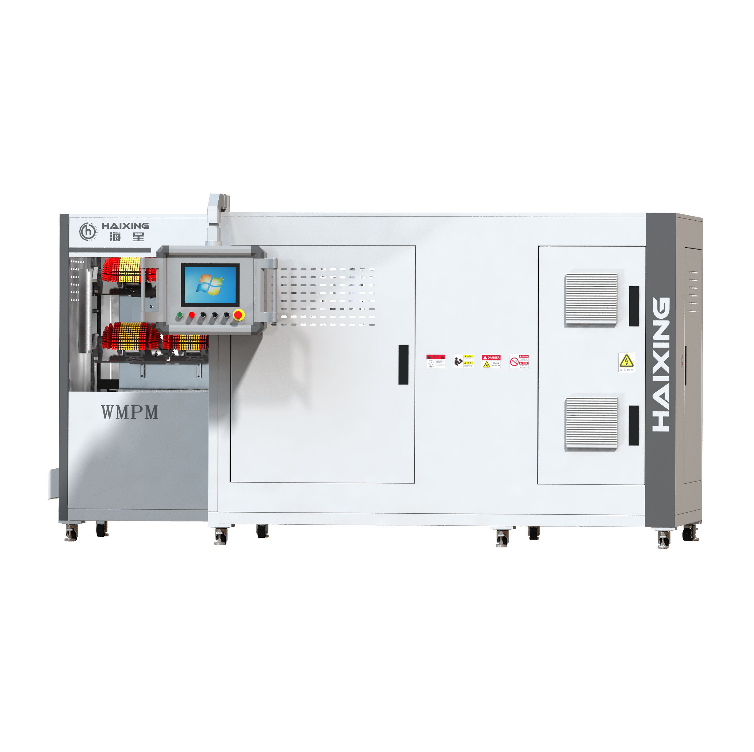
Ydintoiminnalliset erot harjanvalmistuskoneissa: Manuaaliset puuttumiskohdat – syöttö, sitominen ja poisto Puoliautomaattiset harjanvalmistuskoneet vaativat työntekijöiden puuttumista prosessin kolmessa pääkohdassa: kun suortimet syötetään, ...
Näytä lisää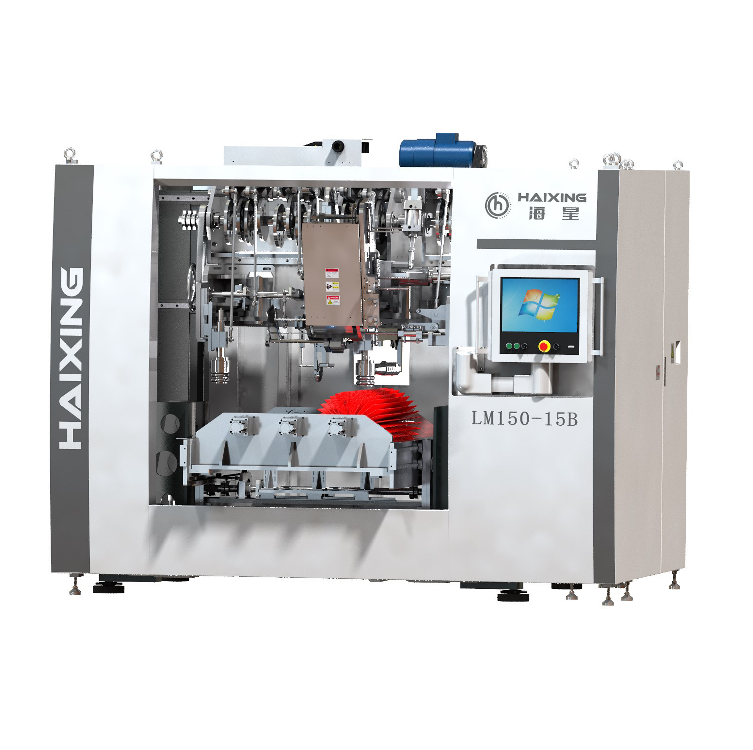
ROI:n mittaaminen: takaisinmaksuaika, kustannussäästöt ja tuottotulokset Takaisinmaksuaika määräytyy työvoitakustannusten säästöistä ja tuotannon kasvusta Teollisuuden harjanvalmistuskoneet saavuttavat yleensä takaisinmaksun 12–18 kuukauden sisällä – pääasiassa 40–60 %:n työvoitakustannusten vähentymisen kautta ...
Näytä lisää
Miksi karvan sijoittelun tarkkuus on ratkaisevan tärkeää harjan suorituskyvylle ja vaatimustenmukaisuudelle Karvojen linjaus tekee kaiken eron siinä, kuinka hyvin harjat toimivat eri aloilla. Pienet virheet niiden sijoittelussa voivat todella heikentää…
Näytä lisää
 EN